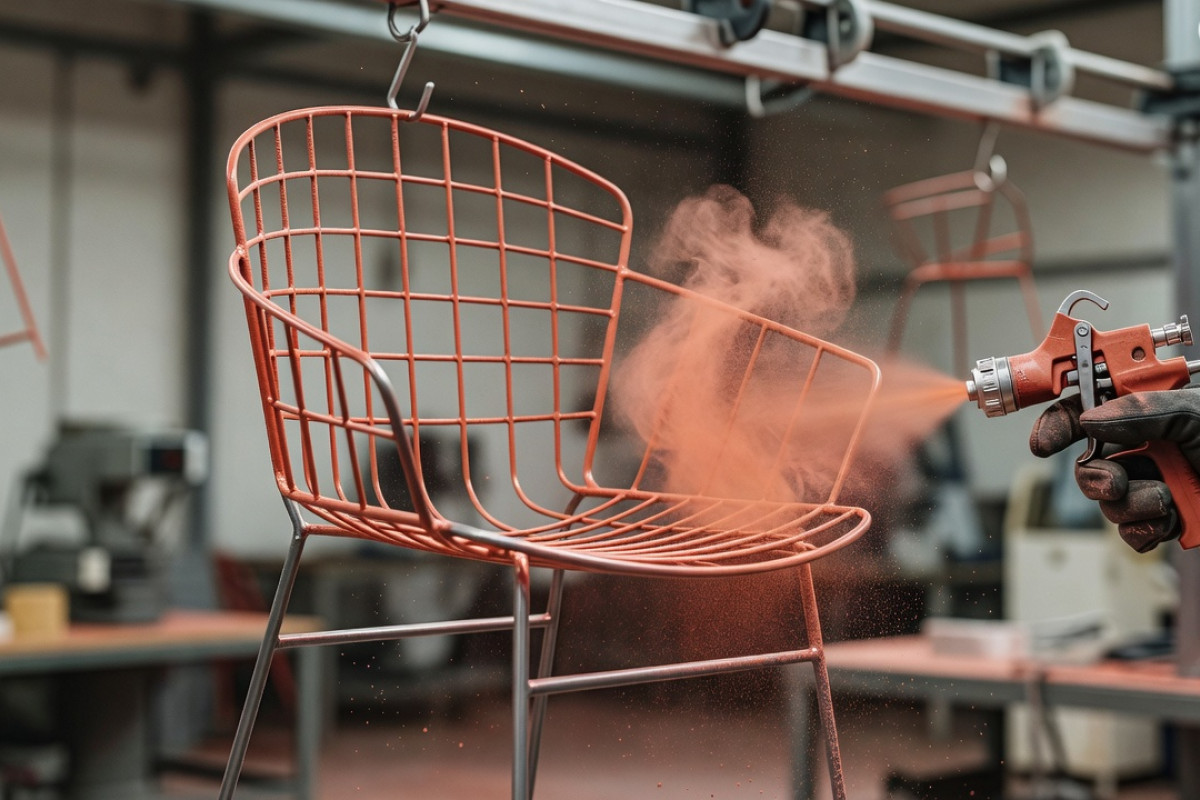
Dlaczego kolejność gięcia, spawania i proszkowania decyduje o jakości mebli z drutu
Malowanie proszkowe loftowych wyrobów z drutu wymaga precyzyjnej kontroli kolejności operacji mechanicznych. Jakość i trwałość powłoki zależą od przygotowania powierzchni znacznie wcześniej, niż detal trafi do lakierni.
Dlaczego jakość powłoki zależy od etapu projektowania detalu?
Projekt elementu musi gwarantować swobodny dostęp pistoletów aplikacyjnych do wszystkich płaszczyzn. Umiejscowienie spoin oraz kąty gięcia bezpośrednio decydują o powstawaniu stref niedostępnych dla strumienia farby. Wąskie szczeliny między przęsłami uniemożliwiają nałożenie równomiernej warstwy ochronnej.
Wczesne uwzględnienie tolerancji z naddatkiem rzędu 0,1-0,2 mm na powłokę zapobiega problemom z montażem po utwardzeniu detalu. Złe zaplanowanie prześwitów powoduje późniejsze zarysowania i odpryski podczas składania gotowego mebla.
Jak wygląda typowa kolejność operacji wykończeniowych?
Standardowy cykl obróbki obejmuje pięć głównych kroków, których nie można odwrócić. Gięcie drutu CNC następuje przed spawaniem, ponieważ deformacje termiczne wywołane przez spoiny trwale utrudniają późniejsze formowanie materiału. Następnie przeprowadza się mechaniczne oczyszczanie styków, odtłuszczanie chemiczne oraz fosforanowanie. Proces zamyka napylenie polimeru i jego wypalenie. W naszej praktyce usługi spawalnicze MIG/MAG lub TIG realizujemy tak, aby konstrukcja zachowała pełną stabilność przed wysłaniem jej do nałożenia powłok.
Gdzie w ażurowych konstrukcjach pojawia się klatka Faradaya?
Zjawisko to występuje najczęściej w wąskich zagłębieniach, ostrych narożnikach i na skrzyżowaniach gęstych siatek. Linie pola elektrostatycznego koncentrują się na zewnętrznych krawędziach detalu, przez co cząsteczki słabo penetrują wnętrza oczek.
W siatkach i kratach drucianych każde skrzyżowanie prętów tworzy własną miniaturową strefę odpychającą farbę proszkową. Dokumentacje producentów sprzętu lakierniczego, takie jak wytyczne marki Nordson, zalecają w takich sytuacjach obniżenie napięcia aplikacji do wartości 40–60 kV. Alternatywnym rozwiązaniem jest zastosowanie urządzeń typu tribo, gdzie proszek elektryzuje się przez tarcie.
Jak ostre krawędzie i zadziory wpływają na przyczepność?
Pozostałości po cięciu i formowaniu powodują drastyczne ścieńczenie powłoki na krawędziach oraz mikropęknięcia podczas stygnięcia w piecu. Instrukcje techniczne i normy wykończeniowe wskazują wprost, że
nieusunięte zadziory przekraczające 0,1 mm inicjują gazowanie, bąble i szybkie łuszczenie zewnętrznej warstwy. Szlifowanie lub gratowanie krawędzi do promienia minimum 0,5 mm pozwala lakierowi bezpiecznie i równomiernie oblać narożnik. Prawidłowo oczyszczona stal eliminuje punkty ogniskowania rdzy, co znacząco przedłuża żywotność produktu.
Kiedy malować detale po złożeniu, a kiedy je rozdzielić?
Elementy o prostej i otwartej geometrii maluje się z powodzeniem po całkowitym zespawaniu. W przypadku złożonych konstrukcji przestrzennych, rozdzielenie podzespołów przed wykończeniem eliminuje ryzyko powstawania głębokich kieszeni powietrznych.
Osobne napylanie mniejszych partii zapewnia identyczną grubość izolacji antykorozyjnej na każdym centymetrze kwadratowym drutu. Decyzja o podziale technologicznym zależy od gęstości struktury. Zabezpieczone w ten sposób moduły można bezpiecznie skręcać za pomocą ukrytych śrub.
Jak różni się mała seria od produkcji pod kątem powtarzalności?
Krótkie partie dekoracyjne wymagają manualnej korekty ustawień, co siłą rzeczy generuje drobne różnice w ostatecznym odcieniu na poszczególnych sztukach. Zautomatyzowane linie obsługujące większe zlecenia korzystają ze stałych profili aplikacji. Branżowe standardy antykorozyjne dla takich cykli utrzymują powtarzalną grubość powłoki w optymalnym przedziale 60–80 µm.
Bieżąca weryfikacja grubości miernikiem elektromagnetycznym na co dziesiątym elemencie minimalizuje ryzyko błędów. Produkując loftowe wyroby z drutu dla klientów B2B, dbamy o restrykcyjne utrzymanie odpowiednich standardów wymiarowych. Jeśli planujesz wdrożenie nowych mebli loftowych do seryjnej produkcji, warto sprawdzić nasze możliwości w zakresie precyzyjnej obróbki surowca przed wykończeniem.
Jak ograniczyć poprawki i utrzymać przewidywalny efekt?
Eliminacja defektów zależy od bezwzględnego reżimu na etapach cięcia i przygotowania chemicznego. Zastosowanie odpowiednich chłodziw ułatwia późniejsze kąpiele w roztworach odtłuszczających o zasadowym pH (najczęściej 9-11).
Całkowite usunięcie żużlu po spawaniu oraz nadanie metalowi odpowiedniej szorstkości na poziomie Ra 2-4 µm warunkują poprawną adhezję. Ogromne znaczenie ma również czystość układu uziemiającego. Zabrudzone i oblepione farbą haki to najczęstsza przyczyna powstawania chmur i braku ciągłości powłoki polimerowej.
Jakość powłoki zależy od etapu projektowania, kolejności obróbki i starannego przygotowania powierzchni. Gięcie CNC, spawanie, usuwanie zadziorów, odtłuszczanie i właściwe proszkowanie ograniczają defekty, poprawiają przyczepność oraz trwałość. W ażurowych konstrukcjach ważne są też strefy klatki Faradaya, powtarzalność serii i kontrola grubości powłoki.
FAQ
Dlaczego kolejność gięcia, spawania i malowania proszkowego ma tak duże znaczenie?
Kolejność operacji decyduje o dostępie farby do wszystkich powierzchni oraz o stabilności wymiarowej detalu. Gięcie przed spawaniem pozwala uniknąć trwałych deformacji, a spoiny i przygotowanie powierzchni wykonane wcześniej poprawiają przyczepność powłoki. Błędna sekwencja zwiększa ryzyko niedomalowań, zarysowań i odprysków po złożeniu.
Co to jest efekt klatki Faradaya w konstrukcjach z drutu?
To zjawisko, w którym proszek słabiej dociera do zagłębień, narożników i gęstych skrzyżowań drutu. Ładunek elektrostatyczny koncentruje się na zewnętrznych krawędziach, przez co wewnętrzne miejsca pokrywają się cieńszą warstwą. Najbardziej widać to w siatkach, kratach i ażurowych formach.
Jak przygotować element z drutu przed malowaniem proszkowym?
Powierzchnia musi być czysta, odtłuszczona i pozbawiona zadziorów oraz żużlu po spawaniu. Istotne jest też wygładzenie ostrych krawędzi, bo tam powłoka najłatwiej się ścieńcza i pęka. Dobre przygotowanie zmniejsza ryzyko bąbli, łuszczenia i korozji.
Kiedy warto malować element po pełnym złożeniu, a kiedy rozdzielić go na części?
Po pełnym złożeniu maluje się przede wszystkim proste, otwarte konstrukcje, do których farba ma swobodny dostęp. Przy bardziej złożonych formach lepsze bywa rozdzielenie podzespołów, aby uniknąć kieszeni powietrznych i nierównej grubości powłoki. Decyzja zależy od geometrii i gęstości detalu.
Jak utrzymać powtarzalność koloru i grubości powłoki w małych i dużych seriach?
Kluczowe są stałe parametry aplikacji, kontrola uziemienia oraz regularny pomiar grubości powłoki. W większych seriach łatwiej utrzymać powtarzalność dzięki ustalonym profilom procesu, a w krótkich partiach częściej potrzebna jest ręczna korekta. Równie ważna jest czystość haków i całego układu zawieszenia.