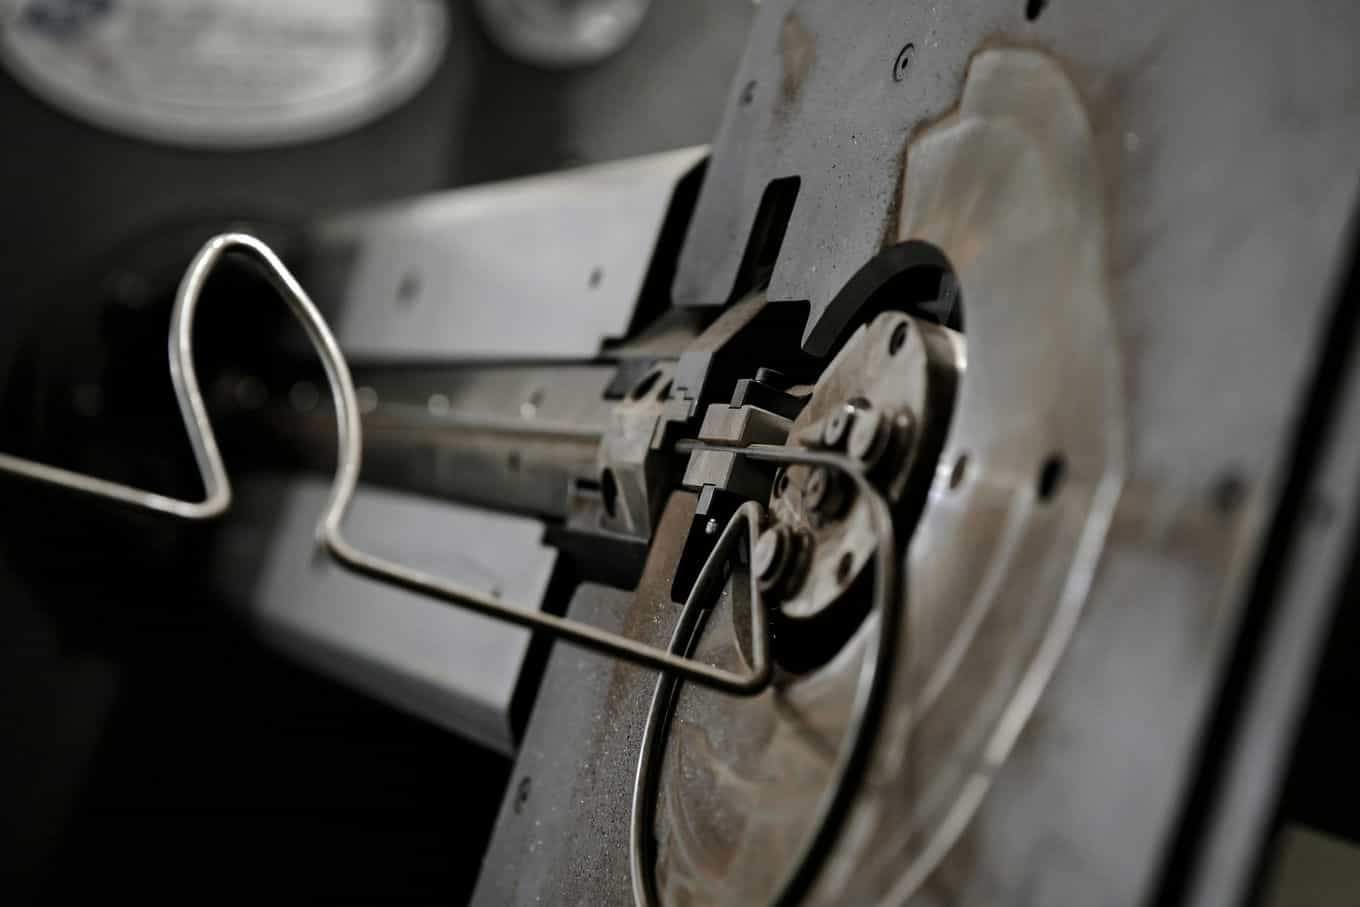
Od pliku CAD do gotowego detalu — z jakich etapów składa się automatyczne formowanie drutu
Automatyczne formowanie stalowych i nierdzewnych profili przekształca cyfrowy plik projektowy w gotowy detal przestrzenny w kilku powiązanych ze sobą etapach. Cykl produkcyjny startuje od weryfikacji formatu CAD, a kończy na przekazaniu stabilnego wymiarowo stelaża do spawania lub lakierowania. Każda faza mechanicznej obróbki bezpośrednio determinuje ostateczną geometrię wyrobów loftowych oraz komponentów przemysłowych.
Precyzyjne wygięcie drutu bez utraty spójności materiału wymaga ścisłej kontroli parametrów pracy maszyn.
Jakie pliki techniczne są potrzebne na starcie?
Automatyczne
gięcie drutu CNC wymaga na starcie dostarczenia przestrzennego modelu 3D zapisanego w formacie STEP lub STP.
Zbiór tych danych zawiera pełną geometrię przestrzenną planowanego detalu. Oprogramowanie maszyny importuje te współrzędne, generując precyzyjną ścieżkę narzędzia oraz uwzględniając grubość materiału.
Kompletna dokumentacja ułatwiająca rozruch maszyny obejmuje najczęściej:
- model 3D (STEP/STP) do wizualizacji kształtów przestrzennych,
- płaskie wektory (DXF/DWG) dla prostszych elementów dwuwymiarowych,
- rysunek wykonawczy (PDF) określający tolerancje i punkty bazowe.
Jako wykonawcy z ATR-METAL najczęściej pracujemy na plikach STEP wspartych dokumentacją PDF.
Pozwala to na szybką ocenę technicznej wykonalności detalu bez ryzyka błędów podczas konwersji formatów.
Jak kompensuje się sprężynowanie drutu?
Zjawisko to niweluje się poprzez programowe zwiększenie kąta zaginania o określoną wartość. Sprężynowanie polega na naturalnym, częściowym powrocie stali do pierwotnego kształtu natychmiast po usunięciu nacisku mechanicznego.
Wartość tego odchylenia zależy bezpośrednio od średnicy materiału oraz twardości konkretnego stopu.
W naszej codziennej praktyce wprowadzamy korektę po wyprodukowaniu pierwszej sztuki próbnej. Operator ocenia rzeczywiste zachowanie partii surowca i koryguje kąt bazowy. Oprogramowanie sterujące automatycznie nadpisuje ten parametr dla kolejnych powtórzeń.
Dzięki temu cała seria produkcyjna mieści się w założonych granicach wymiarowych bez ręcznego doginania elementów.
Droga surowca z kręgu do głowicy formującej
Stal przemieszcza się z bębna rozwijaka przez układ prostujący aż do serwoelektrycznego systemu podającego. Drut najpierw opuszcza decoiler, gdzie znajduje się w formie gęsto zwiniętej.
Kolejnym stanowiskiem jest wielorolkowa prostownica usuwająca fabryczne krzywizny i naprężenia.
Wyprostowany odcinek trafia pod kontrolę serwomotorów. System podający precyzyjnie dozuje zaprogramowaną długość materiału prosto w obszar roboczy głowicy giętarskiej. Tam układ numeryczny obraca drut wokół własnej osi, tworząc gięcia lewe, prawe oraz trójwymiarowe.
Zautomatyzowany przepływ surowca eliminuje problem zacinania się materiału i gwarantuje płynność pracy.
Co wpływa na powtarzalność giętych detali?
Decydujące znaczenie ma szybkość podawania surowca oraz stała siła docisku rolek wyrównujących.
Osiągane tolerancje produkcyjne mieszczą się zazwyczaj w przedziale od ±0,1 do ±0,5 mm, pod warunkiem zachowania spójnych parametrów hutniczych samej stali. Nawet niewielka zmiana parametrów wytrzymałościowych wymusza korektę ustawień maszyny.
W produkcji stelaży meblowych kluczowa jest identyczność wszystkich sztuk. Monitorujemy te parametry na bieżąco podczas realizacji zlecenia. Zbyt agresywny docisk rolek niszczy powłokę zewnętrzną, natomiast zbyt słaby nacisk powoduje niekontrolowane rotacje drutu wewnątrz narzędzia formującego.
Przygotowanie wyprofilowanych elementów do zgrzewania
Wyprofilowany komponent wymaga dokładnego odtłuszczenia i mechanicznego oczyszczenia z resztek cieczy chłodzącej. Powierzchnia stali musi być idealnie czysta przed przystąpieniem do zgrzewania punktowego.
Obecność smarów przemysłowych powoduje wady spoiny i osłabia wytrzymałość węzła konstrukcyjnego.
Przed nałożeniem farby proszkowej stosuje się dodatkowe operacje wykańczające. Należą do nich:
- kąpiele odtłuszczające w chemii przemysłowej,
- mechaniczne śrutowanie zdejmujące rdzę i zgorzelinę,
- piaskowanie nadające mikroszorstkość pod powłokę lakierniczą.
Jeśli planujesz wdrożenie nowego produktu wymagającego seryjnego zaginania i łączenia drutu, warto skonsultować projekt na wczesnym etapie technologicznym, aby uniknąć błędów konstrukcyjnych.
Dlaczego weryfikacja danych chroni przed błędami?
Wczesne sprawdzenie tolerancji wymiarowych oraz założeń geometrycznych zapobiega odrzutom na późniejszym etapie produkcji.
Zestawienie promieni zaginania z rzeczywistymi możliwościami maszyn pozwala zidentyfikować niemożliwe do wykonania kolizje materiału. Zbyt ostry kąt przy grubej średnicy powoduje mikropęknięcia struktury zewnętrznej.
Weryfikacja danych startowych bezpośrednio chroni surowiec przed zmarnowaniem. Dokładnie analizujemy zachowanie stopu, zanim uruchomimy pełną serię. Poprawnie przygotowany profil w systemie CAD przyspiesza cały cykl, od załadunku kręgu po wydanie gotowych stelaży.
Automatyczne formowanie drutu zaczyna się od poprawnego pliku CAD i weryfikacji tolerancji, a kończy na stabilnym detalu gotowym do zgrzewania lub lakierowania. Kluczowe są kompensacja sprężynowania, kontrola podawania i docisku rolek oraz ocena właściwości materiału. Wczesna analiza danych ogranicza błędy, odrzuty i kolizje materiału.
FAQ
Jakie pliki techniczne są potrzebne do gięcia drutu CNC?
Podstawą jest model 3D w formacie STEP lub STP, bo zawiera pełną geometrię detalu. Pomocne są też pliki DXF lub DWG dla prostszych kształtów oraz rysunek PDF z tolerancjami i punktami bazowymi. Taki komplet ułatwia ocenę wykonalności i przygotowanie programu maszyny.
Na czym polega kompensacja sprężynowania drutu?
To programowe skorygowanie kąta gięcia, aby po odciążeniu materiał wrócił do zaprojektowanego wymiaru. Sprężynowanie zależy głównie od średnicy drutu i twardości stopu. W praktyce korektę ustala się po próbnym detalu i przenosi do kolejnych sztuk serii.
Co najbardziej wpływa na powtarzalność giętych elementów?
Najważniejsze są stała prędkość podawania, prawidłowy docisk rolek prostujących oraz stabilne właściwości materiału. Istotna jest też precyzja ustawień programu i kontrola promieni gięcia. Nawet niewielka zmiana parametrów może wymusić korektę procesu.
Jak przygotować wygięty detal do zgrzewania punktowego i lakierowania proszkowego?
Powierzchnia musi być odtłuszczona i oczyszczona z resztek chłodziwa, smarów oraz nalotów. Przed lakierowaniem stosuje się też śrutowanie lub piaskowanie, aby zwiększyć przyczepność powłoki. Czysty i właściwie przygotowany komponent poprawia jakość połączeń i trwałość wykończenia.
Dlaczego warto sprawdzić dane wejściowe przed uruchomieniem serii?
Weryfikacja geometrii i tolerancji pozwala wykryć kolizje oraz elementy niemożliwe do wykonania na danej maszynie. Dzięki temu ogranicza się odpady materiałowe i ryzyko błędów w całej partii. To szczególnie ważne przy seryjnych stelażach i detalach przestrzennych.